- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Proceso de fabricación de bolsas secas: desde el corte de materiales hasta la soldadura por RF
Sealock fabrica bolsas secas para compradores OEM y mayoristas utilizando soldadura por radiofrecuencia de 27,12 MHz, y vale la pena comprender el proceso porque explica por qué dos bolsas construidas con tela idéntica funcionan de manera completamente diferente. La impermeabilización de una bolsa seca no se compra con el material, sino que se crea en la línea de producción, en el momento en que se sueldan las costuras. Esto recorre toda la secuencia de fabricación, con el detalle técnico que decide si la costura se mantiene.
1. Etapa uno: preparación y corte del material
La producción comienza con rollos de tejido recubierto.lona de PVCoNailon laminado de TPU– preparado y comprobado antes de cortar algo. La inspección entrante es importante aquí porque la inconsistencia del recubrimiento, la humedad en el material y la variación entre los lotes de tinte afectan lo que sucede más tarde en la estación de soldadura.
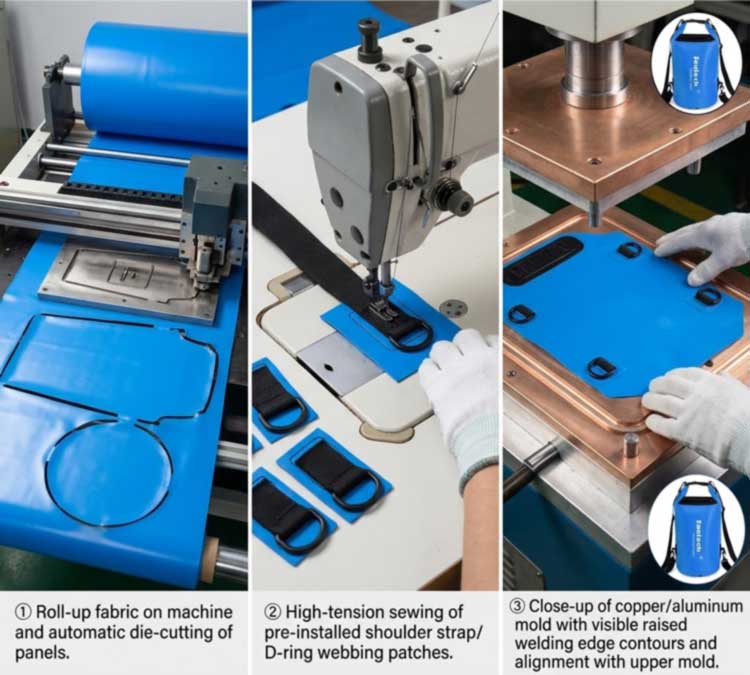
Luego, los paneles se estampan del rollo mediante una prensa de corte automatizada hasta obtener las dimensiones exactas del diseño. La precisión del corte es lo que mantiene uniforme una tirada a granel: un panel cortado unos milímetros fuera de las especificaciones no se asentará correctamente debajo del troquel de soldadura y la línea de soldadura se desplaza con él. Aquí también es donde se establece la eficiencia del material, ya que el anidamiento de paneles determina qué cantidad de cada rollo se convierte en producto en lugar de recorte.
2. Segunda etapa: premontaje de las piezas portantes
Antes de sellar algo, la costura industrial de alta tensión fija los elementos de soporte (arneses de hombro, parches de correas con anillos en D, bolsillos externos y paneles de refuerzo) a los paneles planos.
La secuencia aquí es deliberada y es uno de los detalles que separa un bolso bien diseñado de uno barato: las costuras se realizanantesSe forma el sello impermeable, por lo que ninguna aguja penetra la membrana impermeable terminada. Todo lo que deba unirse al cuerpo sellado posteriormente (anillos en D, anclajes MOLLE, válvulas) se suelda a parches de refuerzo en lugar de coserse a través de la piel.
3. Etapa tres: configuración del troquel
Cada geometría de bolsa requiere su propio utillaje. El patrón de soldadura se traduce en una matriz personalizada (normalmente de latón o aluminio mecanizado) con bordes elevados que definen la forma exacta de la costura soldada. La matriz se coloca en la platina y se alinea con el panel.
El diseño del troquel hace más que dar forma a la costura. Los perfiles de borde elevado se pueden mecanizar para producir un sello de desgarro, donde la soldadura y el borde recortado se forman en la misma operación, y la condición del troquel afecta directamente los resultados: un troquel que ha perdido planitud o ha acumulado contaminación genera presión y distribución de energía desiguales, lo que se muestra como un punto débil en una costura que de otro modo sería buena. La capacidad de herramientas también es lo que permite a una fábrica construir una nueva forma en lugar de simplemente rellenar los moldes existentes: la base paracapacidades y estructuras personalizadas.
4. Etapa cuatro: soldadura por RF: cómo se forma realmente la costura
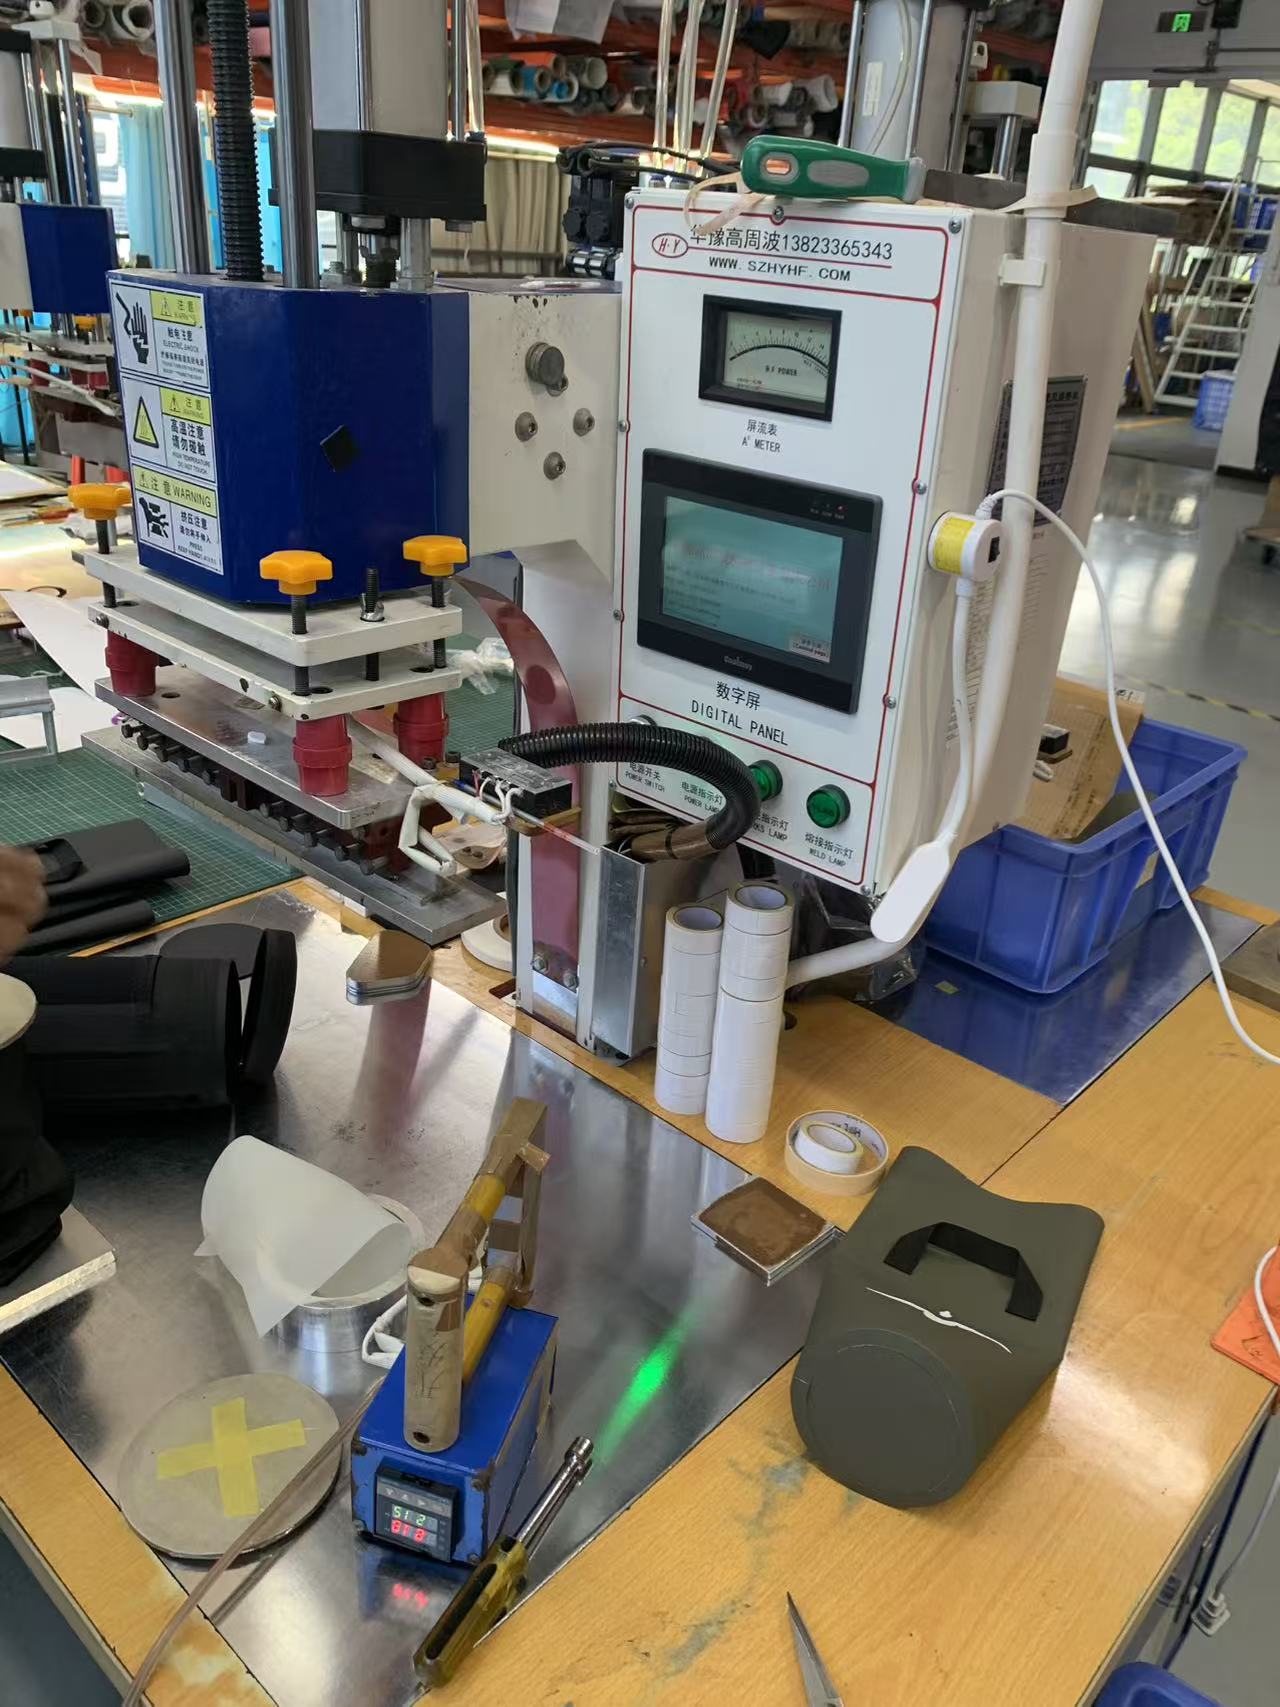
Este es el núcleo del proceso. La soldadura por radiofrecuencia, también llamada soldadura dieléctrica o de alta frecuencia, une termoplásticos mediante un campo electromagnético en lugar de una fuente de calor externa. La secuencia tiene cuatro fases:
- Cargando.Los paneles se colocan entre el troquel superior y la platina inferior, definiendo el troquel la forma de la soldadura.
- Presión.Una fuerza de sujeción pone las capas en contacto íntimo; sin ella, el polímero fundido no puede fusionarse en una sola masa.
- Activación por radiofrecuencia.Un generador aplica energía de alta frecuencia a 27,12 MHz a través de los electrodos. El campo alterno hace que las moléculas polares del material oscilen rápidamente y esa fricción molecular interna genera calor.adentroel material en lugar de conducirlo desde la superficie.
- Enfriamiento bajo presión.La energía se detiene pero la sujeción continúa mientras la costura se solidifica. Liberar presión demasiado pronto es una de las causas más comunes de una soldadura débil.
Debido a que el calor se origina dentro del material, ambas capas alcanzan la temperatura de fusión simultáneamente y se unen formando una masa continua sin adhesivos, solventes ni hilos. Una soldadura por RF ejecutada correctamente suele ser tan fuerte como el material base, y es por eso que la costura no es el punto débil de una bolsa seca correctamente construida.
5. Por qué la soldadura por RF y qué no se puede soldar
La soldadura por RF solo funciona en termoplásticos polares, materiales cuyas moléculas responden a un campo electromagnético. Eso incluye PVC, PU y TPU, tejidos recubiertos de TPU, EVA y ciertos grados de PET y nailon. Las poliolefinas no polares, como el polietileno y el polipropileno, absorben mal la energía de RF y no se pueden soldar por RF sin recubrimientos o capas de unión reactivos a RF; en su lugar, necesitan métodos de aire caliente, cuña caliente o impulso.
Esa dependencia del material es una cuestión de especificaciones, no un punto trivial: es una de las razones por las que el PVC y el TPU dominan la categoría de bolsas secas. Para estos materiales, la RF produce una costura más fuerte que el aire caliente, la cuña caliente o la soldadura por impulso, razón por la cual es el estándar para productos herméticos y herméticos en todas las industrias, desde cubiertas para camiones e inflables hasta bolsas de fluidos médicos, donde un sello hermético no es opcional.
6. Los parámetros que deciden la calidad de la soldadura
Una soldadura es el producto de cuatro configuraciones, validadas para cada material y espesor en lugar de configurarse una vez y olvidarse:
| Parámetro | lo que controla | Modo de falla si es incorrecto |
|---|---|---|
| potencia de radiofrecuencia | Tasa de calentamiento interno en el área del sello | Demasiado bajo: fusión incompleta. Demasiado alto: quemado, adelgazamiento |
| tiempo de permanencia | ¿Cuánto tiempo se aplica la energía? | Breve: soldadura en frío. Largo: degradación del material |
| Presión | Intimidad del contacto entre capas. | Bajo: huecos y canales. Excesivo: compresión y costura fina y quebradiza. |
| tiempo de enfriamiento | Solidificación bajo abrazadera | Lanzado anticipadamente: la costura se separa antes de fraguar |
Como punto de referencia para la escala, sellar una película delgada de PVC con unos pocos segundos de tiempo de soldadura y enfriamiento consume del orden de unos pocos cientos de vatios sobre el área de sellado; las lonas más pesadas y los laminados multicapa necesitan sustancialmente más. Varias variables del material cambian estas configuraciones: el nivel de plastificante en el PVC, el contenido de humedad, los pigmentos y rellenos, el tejido de la tela y el espesor de la película cambian la forma en que el material absorbe energía. Esta es la razón por la cual un cambio de color o un nuevo lote de tela no es automáticamente neutral para el proceso, y por qué las soldaduras se recalifican en lugar de asumirse.
7. Etapa cinco: enfriamiento, recorte y ensamblaje final
Los paneles soldados se mueven a una zona de enfriamiento dedicada para que la unión se fije sin distorsión, luego se quita la rebaba de la bolsa y se gira. El ensamblaje final se ajusta a los componentes que completan el producto: cierres enrollables y hebillas, cremalleras cuando se especifique, correas, manijas, válvulas de purga y paneles de ventanas transparentes, que a su vez están soldados al cuerpo como parte de la misma piel continua. Los elementos que soportan la carga se fijan en parches de refuerzo soldados, manteniendo la membrana impermeable sin perforar.
8. Etapa seis: pruebas antes de su envío
La costura soldada se verifica en lugar de suponerse. Al inicio de la ejecución, se realizan pruebas de pelado en soldaduras de muestra para confirmar que el conjunto de parámetros está produciendo una fusión completa; el modo de falla en sí es diagnóstico, ya que una costura que se pela limpiamente en la interfaz indica una unión insuficiente, mientras que una que atraviesa el material base muestra que la soldadura es más fuerte que la tela que la rodea.
Luego, las bolsas terminadas se someten a pruebas de inmersión total en agua para compararlas con la clasificación IPX indicada, junto con un conjunto de laboratorio que cubre pruebas de carga de más de 1500 ciclos en manijas y anclajes, 3000 ciclos de cremalleras selladas en modelos con cremalleras, resistencia a la tracción y unión, niebla salina, resistencia a la fricción, solidez del color y diferencia de color. Cada lote ejecuta un control de tres etapas: IQC en tela y hardware entrantes, IPQC en soldaduras y procesos en línea, OQC con muestreo AQL, pruebas de inmersión por lotes y comparación de muestras de oro firmadas, con inspección SGS o QIMA disponible, bajo elEstándares de calidad aplicados en cada ciclo de producción..
9. Por qué lo soldado es mejor que lo cosido y pegado con cinta adhesiva
Una costura cosida empuja una aguja a través de la capa impermeable miles de veces y luego se apoya en cinta adhesiva para tapar los agujeros. La cinta se levanta con la flexión, el tiempo, el calor y la abrasión, y una vez que lo hace, cada agujero de la aguja es un punto de entrada. Una costura soldada no tiene agujeros que cubrir: las capas recubiertas se fusionan en un solo material. Para cualquier bolso que deba sobrevivir a la inmersión en lugar de a la lluvia ligera, esta es la diferencia decisiva, y es por eso que la construcción soldada es la base para productos impermeables genuinos, independientemente de qué tan buena sea la tela exterior.
10. Productos basados en este proceso
Modelos producidos en el mismo proceso de soldadura, organizados por tipo en lugar de por prioridad:
| Imagen | Modelo | Capacidad | Material | Clasificación | Página del producto |
|---|---|---|---|---|---|
|
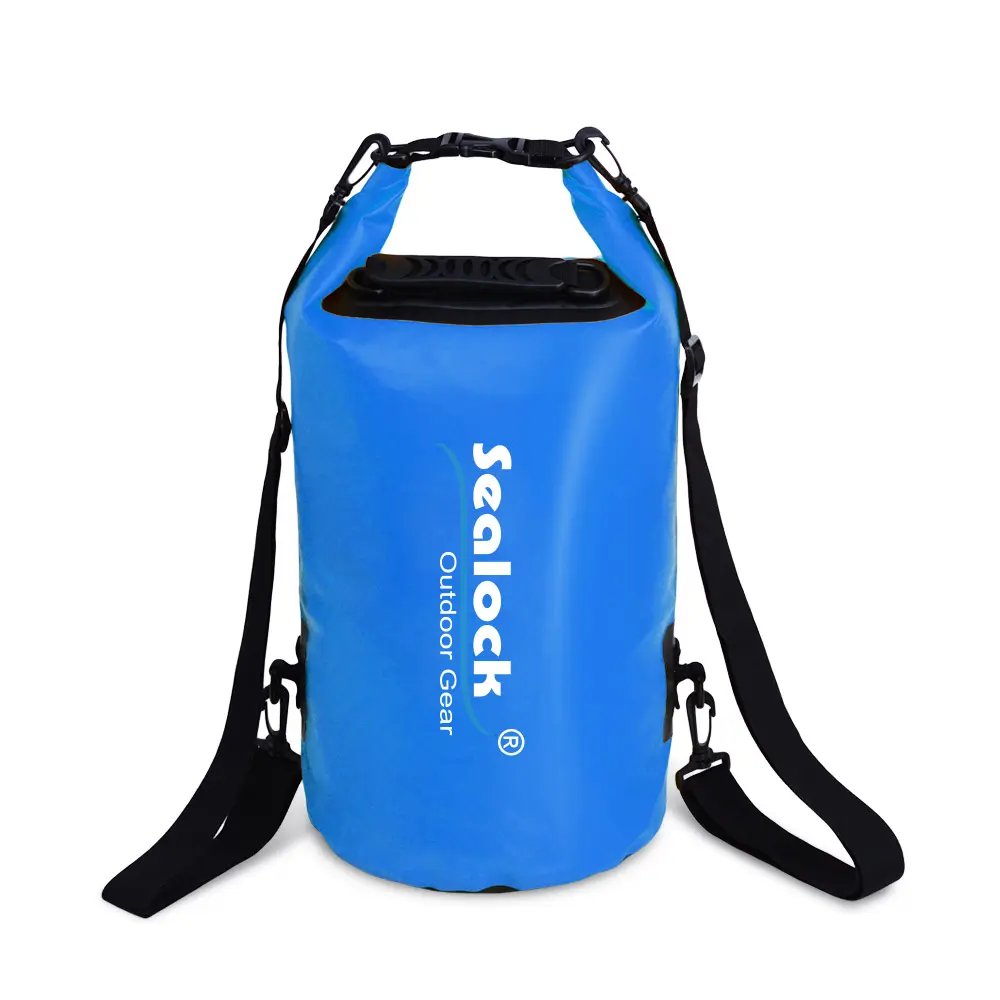
Bolsa seca SL-D002 | 5-63L | PVC 500D de 0,5 mm | IPX7 | Vista |

|
Bolsa seca tipo mochila SL-E102 | 15 / 20L | PVC 500D, doble sello | IPX7 | Vista |
|
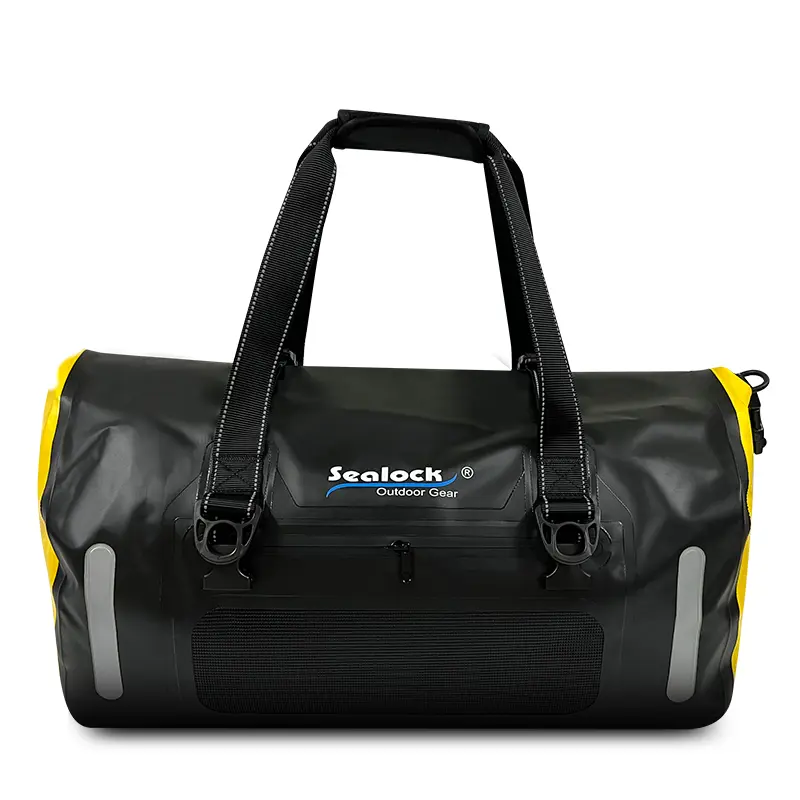
SL-K099 Bolsa de lona | 40 / 60L | 840D TPU | IPX7 | Vista |
|
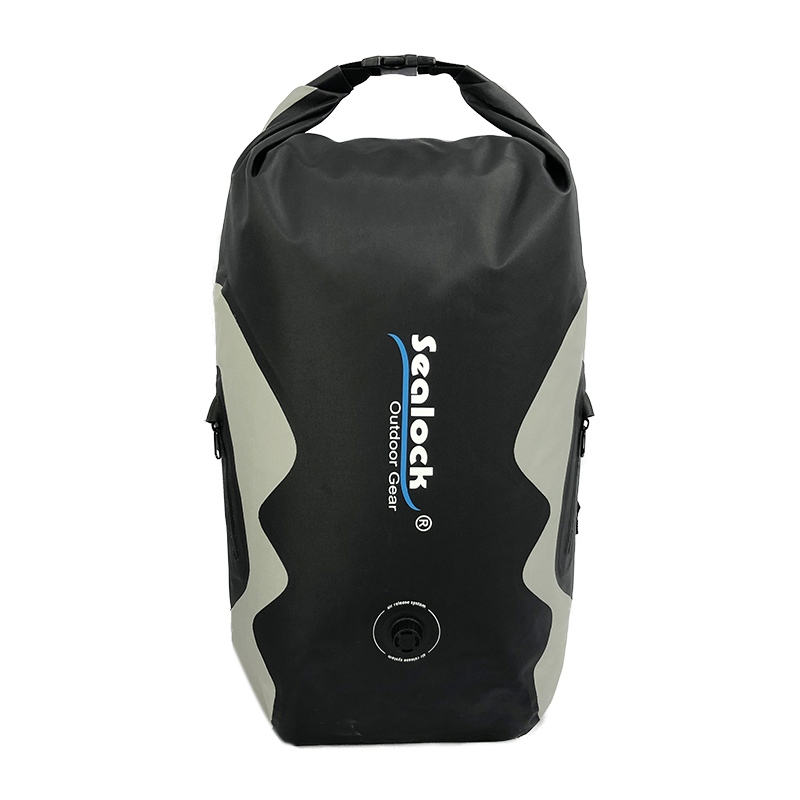
Mochila seca SL-E070 | 25L | 420D TPU | IPX8 | Vista |
|
Bolsa seca para ventana SL-D693 | 15 / 20L | Película de PVC + PVC 500D | IPX7 | Vista |
|
Bolsa de motocicleta SL-C619 | 35 / 50L | PVC 500D | IPX6 | Vista |
Los rangos completos se sientan debajobolsas secas, mochilas secas, ybolsas de lona. Se admite el desarrollo desde cero a partir de un boceto, una muestra o una especificación de destino: las nuevas geometrías significan nuevas herramientas, que son parte del camino de desarrollo estándar en lugar de un obstáculo. MOQ 300 unidades, muestras en 7 a 15 días, a granel en 30 a 45 días, desde Dongguan, China o Ciudad Ho Chi Minh, Vietnam.
11. Preguntas frecuentes
P: ¿Por qué no se puede soldar por radiofrecuencia mi bolsa de polietileno o polipropileno?
R: Porque esos polímeros no son polares: sus moléculas apenas responden al campo electromagnético, por lo que casi no se genera calor interno. Necesitan recubrimientos reactivos a RF o capas de unión, o un método diferente, como aire caliente o soldadura por impulso. Esta es una de las razones principales por las que el PVC y el TPU dominan las bolsas impermeables soldadas.
P: ¿Qué resistencia tiene una costura soldada en comparación con la propia tela?
R: Si se suelda correctamente, la costura suele ser tan fuerte como el material original o más fuerte. En una prueba de pelado, una buena soldadura atraviesa la tela base en lugar de separarse en la interfaz; si la costura se despega limpiamente, los parámetros eran incorrectos.
P: Cambiamos de color y las soldaduras empezaron a fallar. ¿Por qué sucedería eso?
R: Los pigmentos y los rellenos cambian la forma en que el material absorbe la energía de RF, al igual que el nivel de plastificante, el contenido de humedad y el espesor. Un nuevo color o lote de tela puede requerir un ajuste de potencia, permanencia o presión diferente. Las soldaduras deben volver a calificarse con pruebas de pelado al inicio de la ejecución, no traspasadas bajo el supuesto de que "mismo material" significa "mismas configuraciones".
P: ¿Es alguna vez aceptable una costura sellada en una bolsa impermeable?
R: Para protección contra lluvia ligera puede funcionar, pero no para inmersión. Las costuras perforan la capa impermeable miles de veces y la cinta que cubre esos agujeros se levanta con la flexión, el calor y el tiempo. Si la especificación dice sumergible, tiene que estar soldado.
P: ¿Por qué una forma de bolsa personalizada agrega costos y tiempo de entrega?
R: Cada geometría necesita su propio troquel mecanizado, lo que representa un costo único de herramientas y un paso previo antes de que pueda comenzar el muestreo. Es la misma razón por la que una nueva forma conlleva un mínimo más alto que un cambio de color en un modelo existente.
P: ¿Se pueden soldar diferentes materiales entre sí?
R: Los materiales polares compatibles pueden ser: una ventana de película de PVC transparente soldada a un cuerpo de lona de PVC es un ejemplo de rutina. Al mezclar polímeros diferentes, o un material polar con uno no polar, es donde fallan los enlaces, por lo que el emparejamiento de materiales se confirma en la etapa de muestreo.
Solicite un tutorial del proceso o muestras
Para ver un recorrido en video de la línea de soldadura, datos de pruebas de soldadura, muestras o una propuesta completa de OEM/ODM,enviar una consulta. Sealock responde a las consultas sobre adquisiciones en un plazo de 24 horas.